工程洞察(2026年):FRP拉挤成型机的效率如今已不再仅以速度来衡量——热管理与牵引一致性同样重要。现代玻璃纤维拉挤生产线需要多段加热区及大吨位液压系统,才能将纤维体积分数推高至65%以上——这是航空航天及高压输配电应用的关键门槛。
1. FRP拉挤成型背后的力学原理
FRP拉挤成型是一种连续生产恒定截面复合材料型材的工艺。挤出成型是将材料推出,而拉挤成型则是将增强纤维”拉”过树脂槽及加热成型模具,让增强材料在全程保持张力,从而最大化最终产品的纵向抗拉强度。
2. 玻璃纤维拉挤成型机的内部构造
一条专业的玻璃纤维拉挤生产线需经过多个高精度工位,每一个都对型材的结构完整性至关重要:
| 组件 | 技术功能 | 海阔机器优势 |
|---|---|---|
| 纱架系统 | 管理玻璃纤维粗纱及毡片 | 张力受控,实现零纤维断裂 |
| 树脂浸渍 | 使纤维充分浸透聚合物 | 真空辅助,实现零空隙含量 |
| 预成型模具 | 引导纤维形成目标形状 | 最大限度减少纤维变形及摩擦 |
| 加热成型模具 | 在精确温度下固化树脂 | 多段PLC温度控制 |
| 牵引单元 | 履带式或往复液压式 | 大吨位(最高30吨)平稳牵引 |
3. 现代拉挤成型机背后的技术
A. 液压式与履带式牵引机
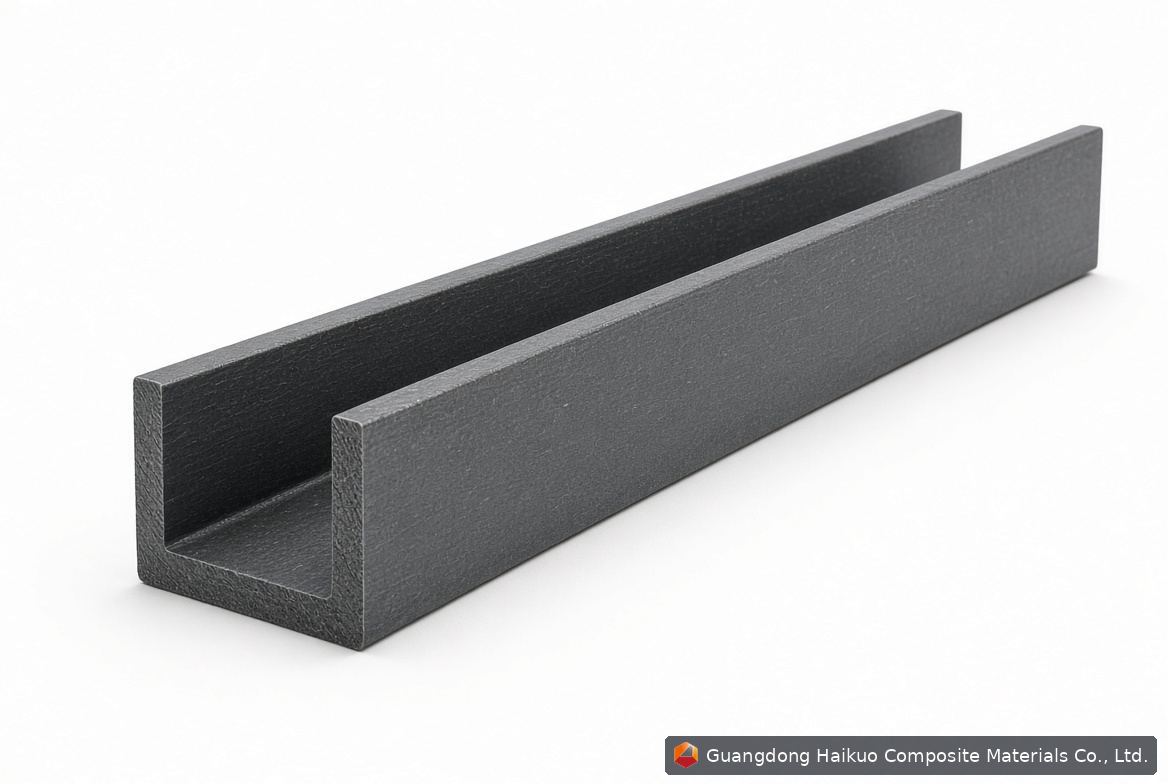
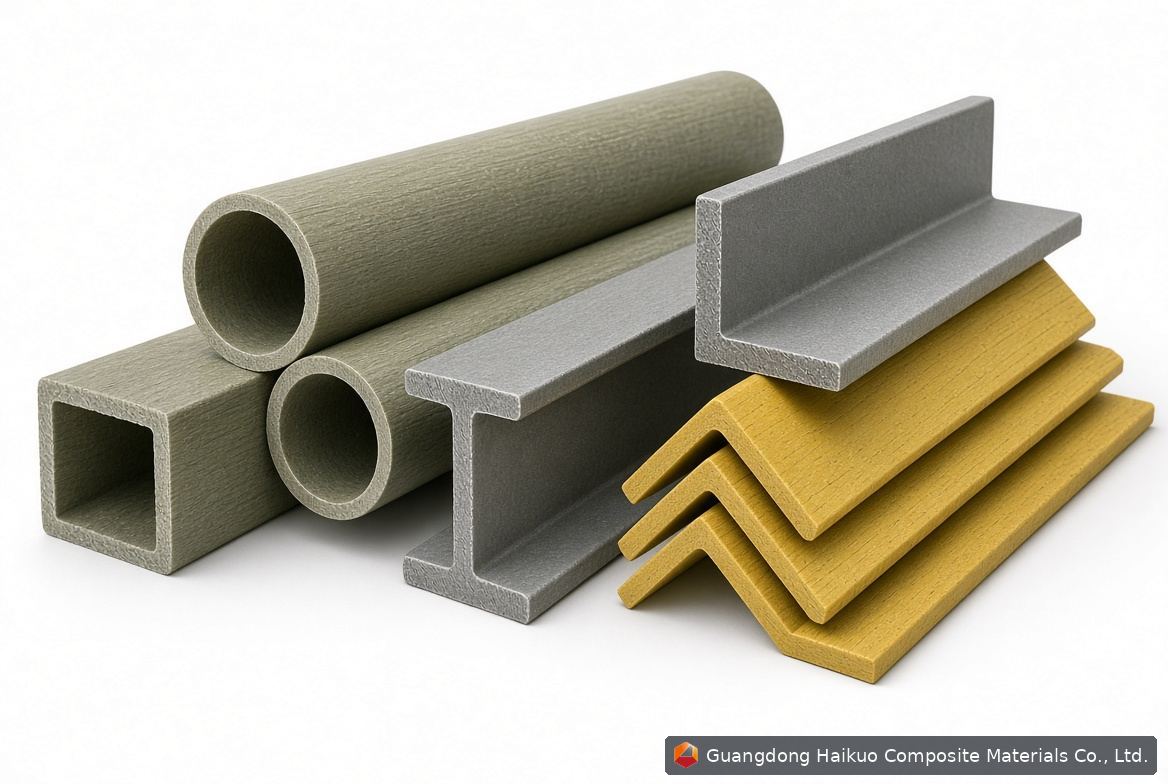
液压式拉挤成型机能够提供巨大的牵引力,非常适合I型梁及槽钢等大型结构梁材。履带式牵引机则更适合连续、较小的型材,此时速度及表面光洁度最为重要。广东海阔同时提供这两种系统,以匹配特定的生产目标。
B. 多段精密加热
固化模具是这台机器的核心。现代FRP拉挤成型机运行3到5段加热区,让树脂从液态经凝胶态平稳过渡到固态,不产生内部微裂纹或热应力。
C. 自动化与物联网集成
2026年的拉挤成型机是智能机器。对牵引力、生产线速度及模具温度的实时跟踪,能够实现预测性维护,并让每一米型材都符合ISO 9001质量标准。
技术常见问题:优化拉挤生产线
问题一:玻璃纤维拉挤成型机的最高速度是多少?
答:速度取决于型材复杂程度及树脂反应活性,一般在每分钟0.2米至1.5米之间。我们的高速生产线使用了优化的树脂催化剂,以进一步提升拉挤效率。
问题二:单台机器能否生产不同的型材形状?
答:可以——机器本身是一个多功能平台,从圆棒切换到方管或定制C形槽,只需要更换预成型模具及成型模具即可。
问题三:如何在拉挤过程中防止”纤维外露”?
答:我们会在预成型阶段添加表面毡,从而形成富树脂表面层,保护内部纤维免受紫外线照射及机械磨损。
问题四:哪些树脂类型适用于拉挤成型机?
答:大多数热固性树脂——聚酯、乙烯基酯、环氧及酚醛树脂均可使用。由于固化过程中会释放水分,酚醛拉挤成型需要专门的模具涂层及温度曲线。
问题五:一条典型的FRP拉挤生产线耗电量是多少?
答:功耗因模具尺寸及牵引机类型而异。现代海阔机器采用变频驱动器(VFD),可在空闲阶段将能源浪费降低多达25%。
问题六:为什么牵引力一致性如此重要?
答:牵引力不一致会在模具内引发”波动”,导致表面缺陷及内部分层。我们的液压机器采用闭环反馈,将力的稳定性控制在±1%以内。
与广东海阔携手,追求拉挤成型卓越品质
凭借在玻璃纤维拉挤成型机及结构复合材料领域超过二十年的经验,广东海阔复合材料有限公司提供交钥匙式生产解决方案。无论您是在筹建新的FRP拉挤生产线,还是在寻找高强度型材,我们的工程团队都随时准备支持您的全球基础设施建设目标。
如需获取技术规格或机器报价,请联系Helena Wang:
- 邮箱:[email protected]
- WhatsApp:+86 189 5198 8522
- 全球出口:我们向美国、印度、中东及其他地区出口高性能拉挤成型设备。