纤维增强聚合物(FRP)型材凭借其耐腐蚀性、强度及轻质特性,在建筑、汽车、电气基础设施及工业加固应用中获得广泛使用。FRP型材品质的一个关键因素,是生产过程中所用拉挤模具的精密度及耐用性。在海阔复合材料科技,我们打造了一套精细化的12步模具制造工艺,确保每一套拉挤模具都能满足大批量、高精度生产的需求。
拉挤模具制造工艺的分步详解
1. 原材料验收
高等级钢材块料到货后,经过检验并与对应的模具编号进行匹配。在加工开始前,会对尺寸进行检查,以确认坯料符合公差及品质标准。
2. 粗铣
通过粗铣对钢坯进行初步成型。使用卡尺及硬度测试仪测量工件宽度、加工余量及硬度,为精密加工奠定基础。
3. 表面磨削
磨削可优化表面的平整度及对齐度。在进行数控精密加工之前,技术人员会使用千分尺及百分表检查高度、宽度、平整度及垂直度。
4. 数控加工(第一阶段)
在先进的数控机床上铣削模腔及槽口尺寸等关键区域。将模腔深度及宽度与三维模具设计文件进行比对测量,以保持最终FRP产品尺寸的一致性。
5. 钻孔工序
为吊装孔、定位螺栓及拆卸功能钻取精密孔位,每个位置及孔位数量都会与设计规格进行核对,以确保结构完整性及生产安全。
6. 激光热处理
激光淬火可提升模具表面的耐磨性。处理后使用洛氏硬度计测量硬度,确认数值达到约55HRC,从而延长模具在连续拉挤生产中的使用寿命。
7. 数控加工(第二阶段)
热处理完成后,进行最终尺寸微调——重新检查模腔及槽口深度,以确认热变形未影响加工精度。
8. 精密磨削
再进行一轮高精度表面磨削,确保模具各处的平整度及直线度。操作人员会进行试合模(干配合)测试,以确认模具两半完全对齐,排除生产中出现飞边问题的可能。
9. 抛光
根据复杂程度不同,模腔会进行手工抛光或机械抛光——光滑的表面有助于拉挤过程中树脂的流动及脱模。使用表面粗糙度仪测量粗糙度,以确认符合设计的微米级公差要求。
10. 硬铬电镀
均匀的镀铬层能够抵御腐蚀并延长模具使用寿命。镀层完成后进行检验,使用测厚仪及目视工具检查涂层厚度,并排查边缘剥落、裂纹或凹坑等缺陷。
11. 模具装配及最终磨削
模具重新组装并仔细对齐,根据需要修整最终外部尺寸,以适配拉挤机。在验收前会检查外观表面及模具标记。
12. 预成型单元准备
对预成型段(负责在纤维进入模具前对其进行排布)进行测试。检验人员会确认纤维走线顺畅、孔位数量及位置正确,且不存在可能在生产过程中钩挂纤维粗纱的毛刺或氧化物。
为何这一工艺至关重要
以上12个步骤中的每一步,都有助于拉挤模具以最小磨损实现连续运转,持续输出稳定的高品质产品,并减少维护停机时间。正是这套严谨的工艺流程,赋予了海阔模具卓越的耐用性、尺寸精度及表面质量——所有这些都直接转化为现场使用中更优越的FRP型材性能。
我们的玻璃钢拉挤模具的应用领域
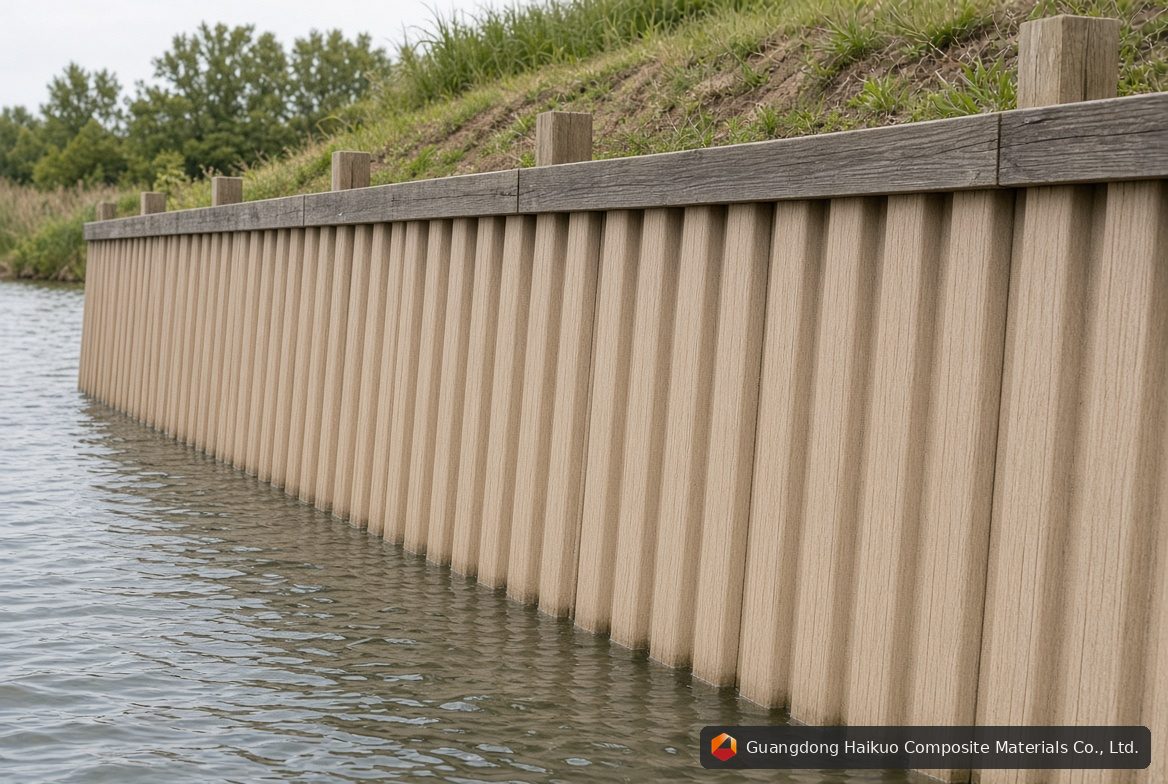
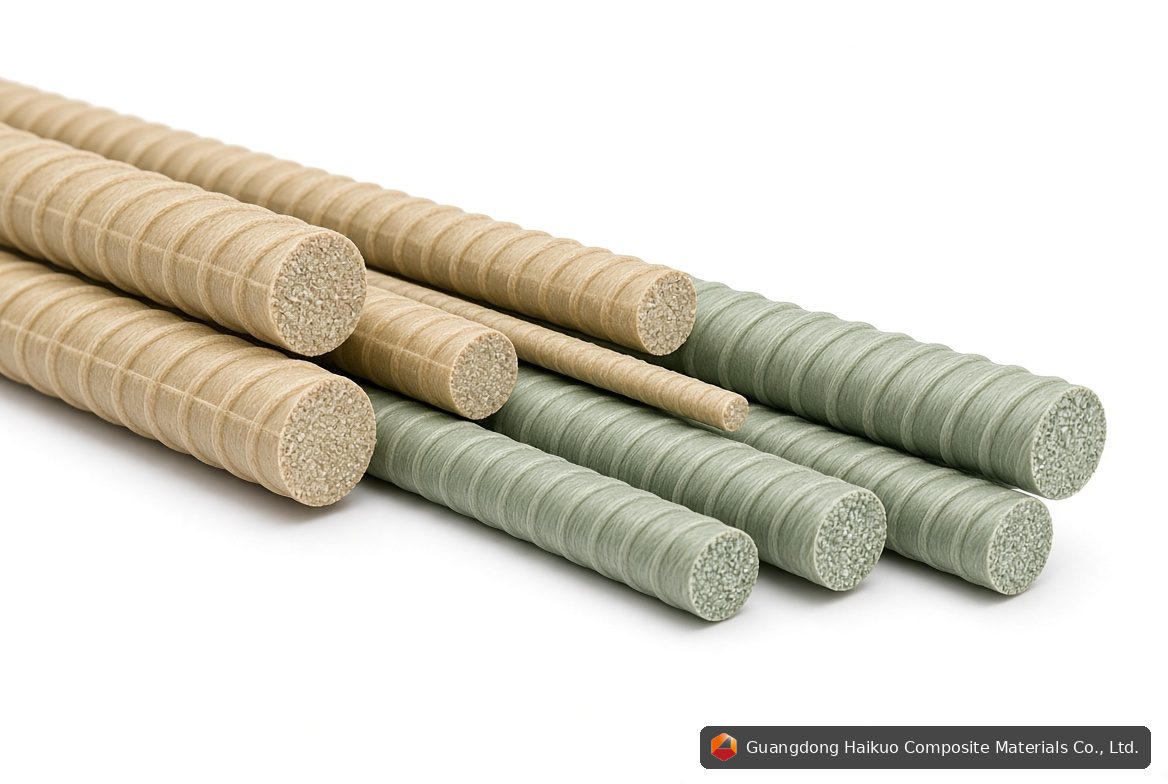
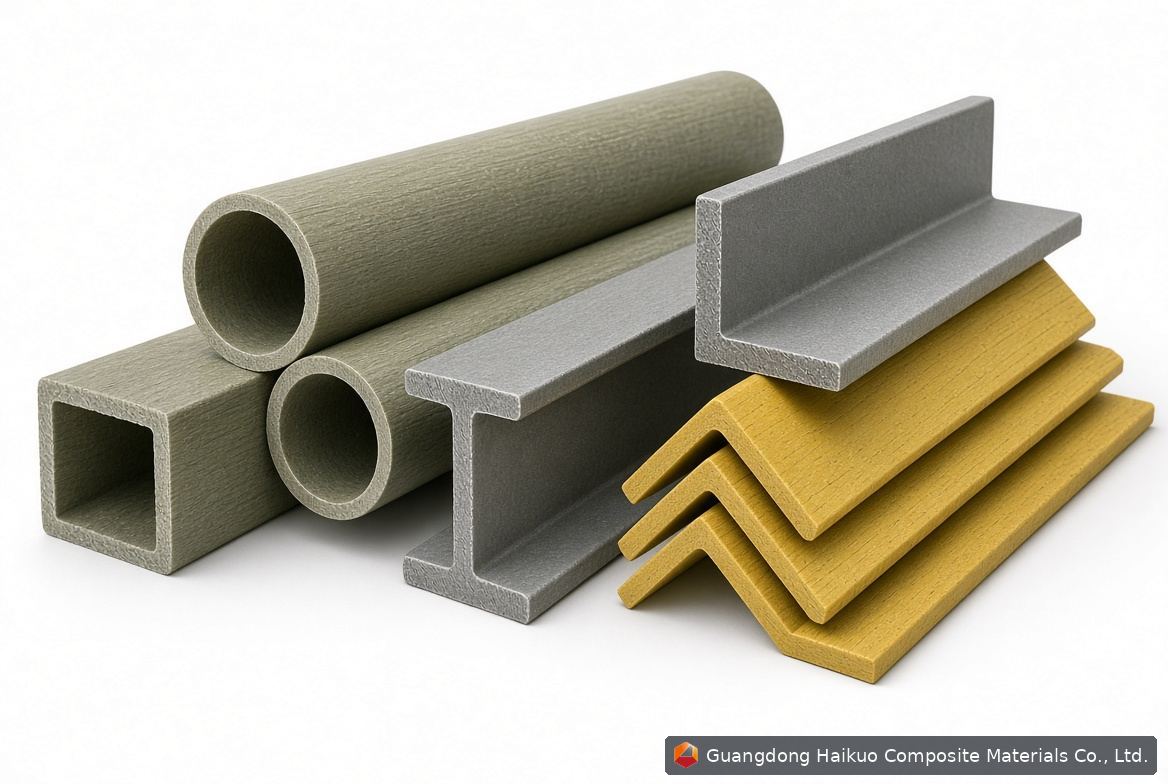
我们的模具在全球范围内用于生产玻璃纤维型材,例如电缆桥架、结构梁、爬梯导轨、窗框型材、围栏及钢筋。无论是大型基础设施项目还是定制工业设计,我们都能根据您具体的产品几何形状及生产需求提供模具定制服务。
联系我们
正在寻找可靠的精密玻璃钢拉挤模具供应商?海阔是您值得信赖的合作伙伴,提供从设计到生产的全方位服务支持。请访问frphk.co或发送邮件至[email protected],索取报价或探讨您的定制模具需求。